百捷简历

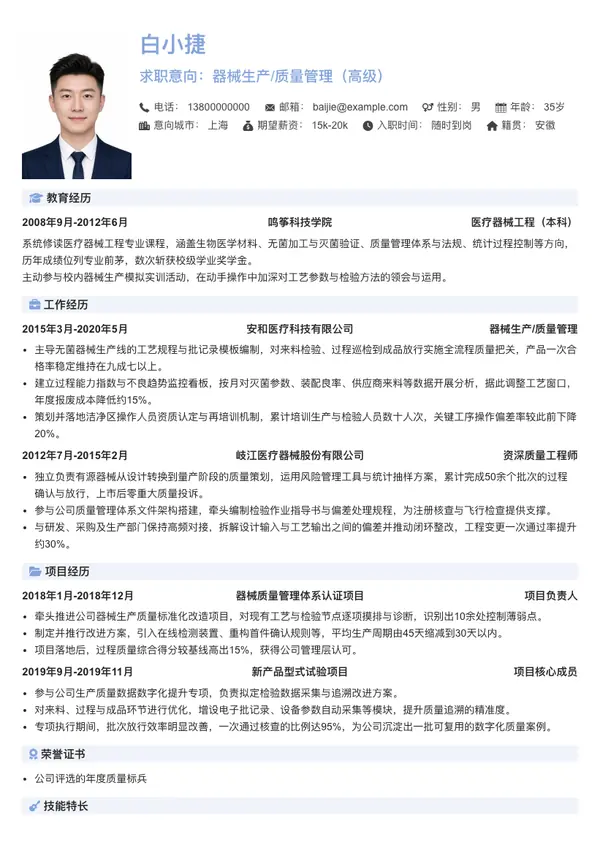
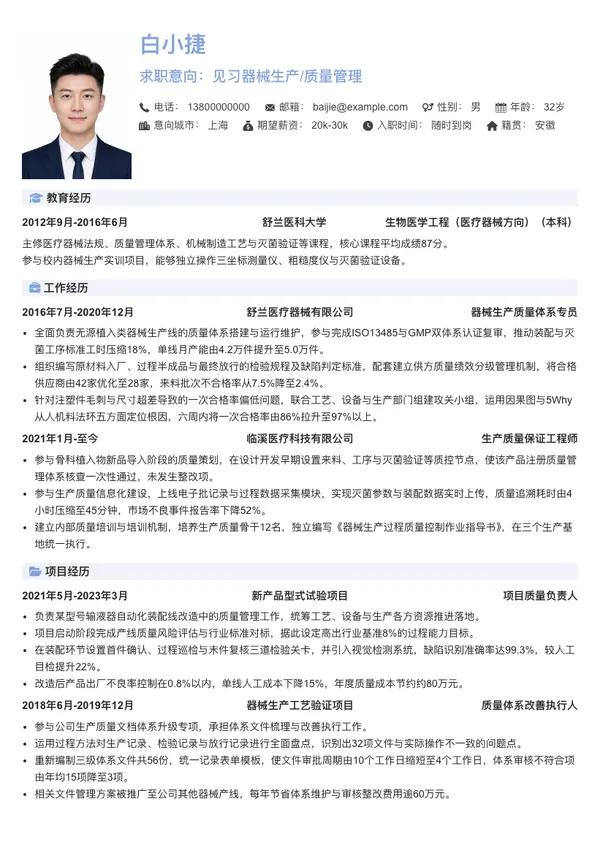
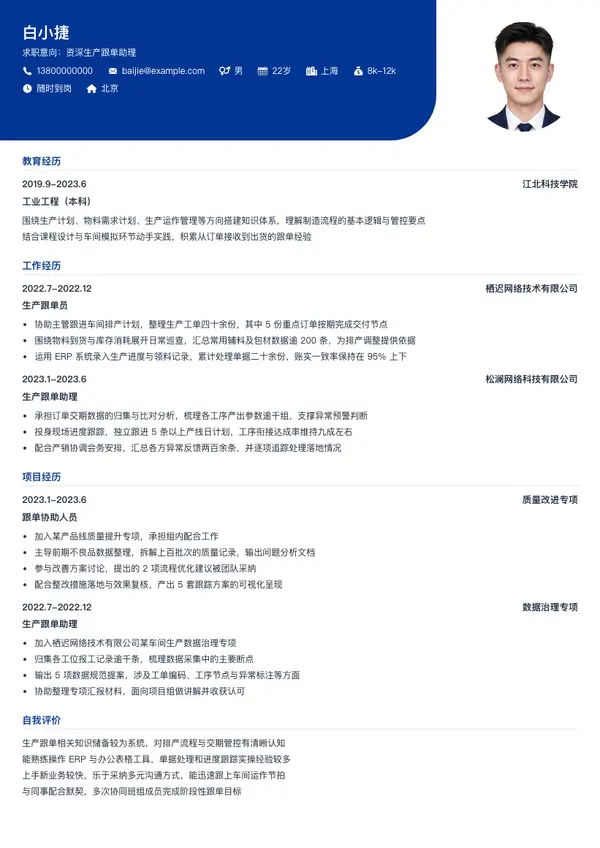
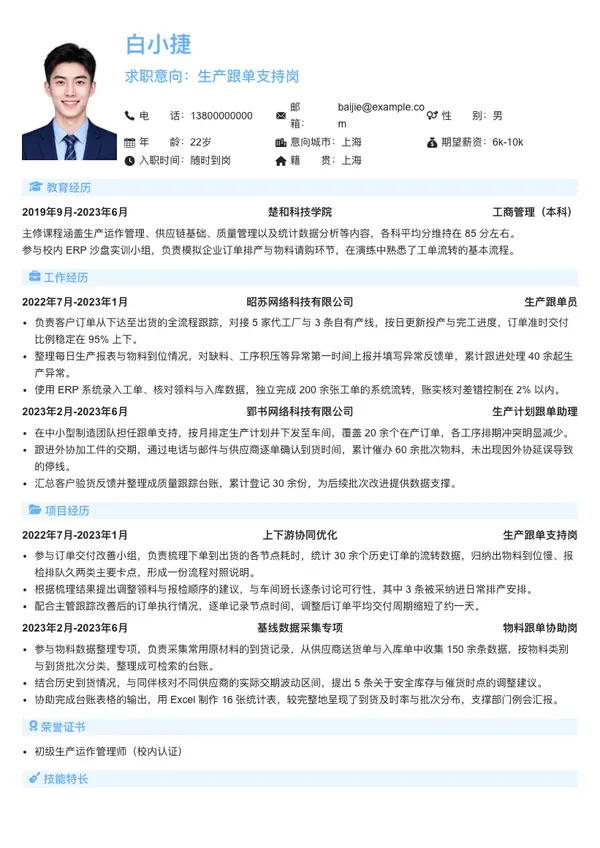
以下为根据本文案例生成的简历范文示例(姓名等均为示例信息)

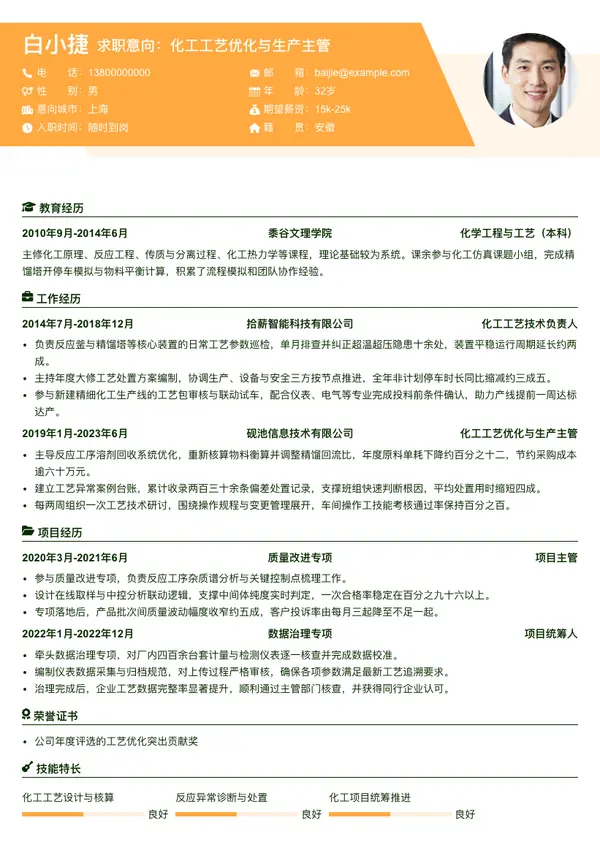
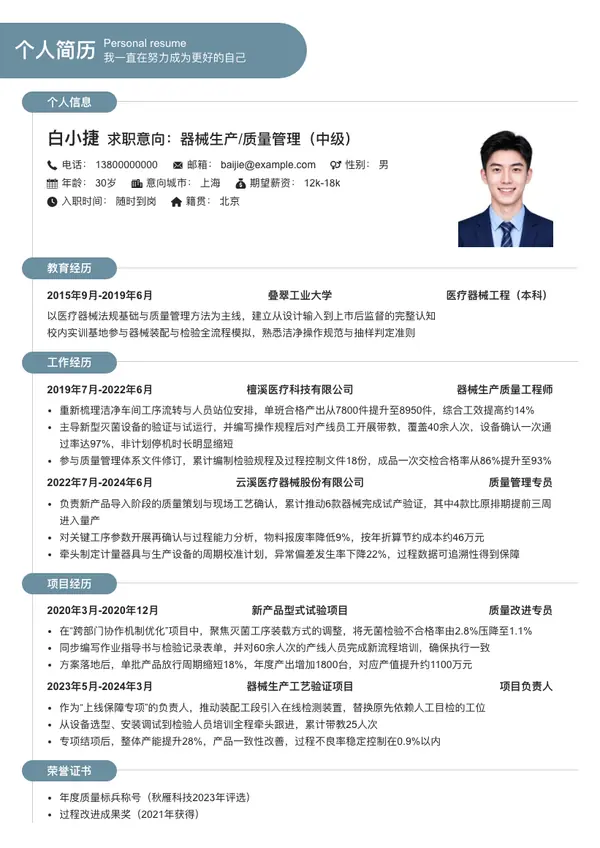
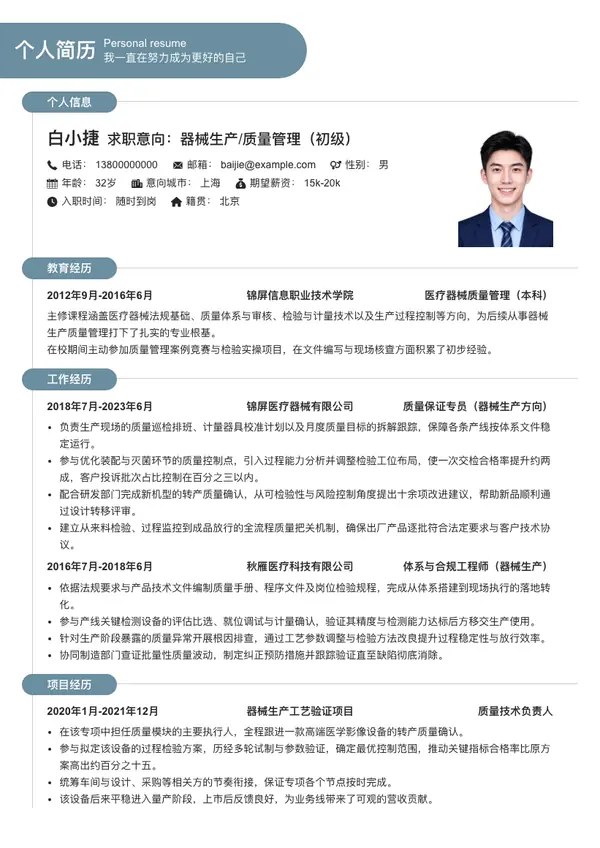
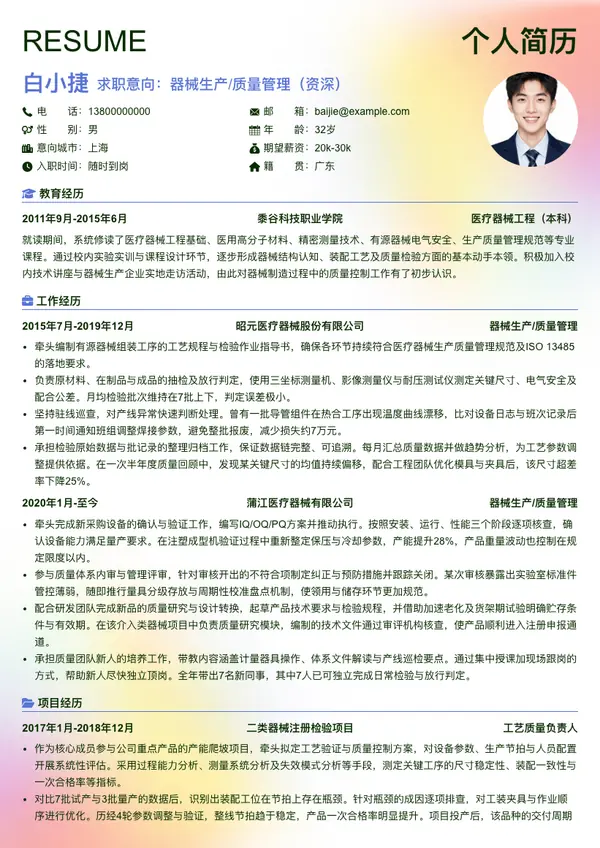
白小捷
求职意向:生产主管
电话:18866666666
邮箱:baijie@example.com
意向城市:杭州

项目经历

2011年6月-2015年12月
产能提升专项
  • 该海外项目由国内大型工程承包商承接,为西非某水泥集团建设两条日产六千吨级熟料生产线,2011年5月完成建设转入调试,同年11月进入保产阶段,承包生产合同期限为三年。
  • 调试及生产期间对接多家国际设备供应商,协调处理设备运行故障,保障调试节点按期达成;
  • 担任机械工程师,独立统筹全厂四条产线全部设备的润滑作业,并管理润滑班组,工作汇报对象为项目部机械副经理;
  • 编制周期性检修方案,跟踪机修与岗位人员的执行情况,配合机修主任推进设备保养与检修事务;
  • 组织当地员工的润滑操作培训,推动团队协作顺畅。
2013年12月-2015年12月
测试体系建设项目
  • 以提升产出品质、加快生产节奏并压缩制造成本为目标,牵头组建技术攻关小组,从技术、工艺与流程三个维度推动改良,
  • 针对生产现场的实际问题展开研究,课题涵盖多类印刷工艺的整合优化、特种材料印刷适用性改良以及借助常规印刷手段复现特殊效果的技术等。
  • 该项目每年投入一百万元用于技术及新材料研发,陆续攻克不同印刷方式的适配匹配、轮转凹印速度提升、凹印模拟丝印效果等技术难点,成本下降约两成,效率提升约五成。
  • 在该项目中担任分组负责人,聚焦技术、材料与标准三方面的创新工作
  • 提出技术改良方案并调整生产工艺参数;
  • 与材料供应商开展技术层面的对接交流;
  • 起草与修订技术标准及检测规范,并巡查生产现场进行纠正;
  • 统筹技术文件的整理与编辑等后续工作。
2015年12月-2016年11月
效率提升项目
  • 某机型在量产爬坡阶段出现约13%的不良率,经分层分析,前三大不良项分别为柔性电路板空焊(约6.5%)、软板偏移(约4%)与元件偏移(约1.2%),合计占比约11.5%。
  • 该机型在NPI早期未能及时识别问题,原因有两点
  • NPI初期软板由人工手动放置,尚未实现机台自动贴装
  • Hotbar区域处于ICT测试盲区
  • 对前三大不良项进行外观、切片与测试确认后,定位到以下原因
  • NTC元件位置上移约0.9mm,导致RT2元件因板材干涉受损(源于PCB进阶版本设计变更)
  • 两家供应商的FPC来料公差导致偏移与空焊
  • 治具设计缺陷,定位pin与FPC高度一致,压合机构下压时一端翘起脱离定位pin,引发空焊
  • 吸嘴磁性消退导致镍片位置发生偏移
  • 以上四点即为造成产品前三大不良的主要原因。
  • 针对上述根因采取以下改善措施
  • 提交工程变更申请,对电路板布线重新排布,结合处板材切除1mm,并提报物料验证单跟进确认
  • 重新修改治具,在FPC与PCB结合处设定限位pin,以减少板材来料公差造成的偏差
  • 定位治具pin高度与面积各增加3mm,并每5小时检查一次定位pin弹性
  • 针对吸嘴磁性消退造成的镍片偏移,检查频率由初期24小时一次改为12小时一次
  • 通过执行并确认以上改善对策,前三大不良率由约11.5%降至约1.5%。
  • 在该良率改善项目中担任负责人,统筹安排并推进项目进度,
  • 主要完成工作包括:确认与分析不良原因;
  • 布线调整后试产验证的执行与跟进;
  • 治工具修改进度的跟进,以及修改后对产品影响的确认。
2011年10月-2015年12月
问题闭环机制建设
  • 独立完成聚醚多元醇新型催化剂的开发实验,并成功投产。
  • 进入公司计划发展处,负责搬迁事务,以及若干化工中间体项目的调研工作。
  • 作为技术负责人,完成年产十万吨发泡珠粒用树脂项目的调试开车。
  • 主持发泡珠粒后工段输送管线的改造,解决物料拥堵问题。
  • 作为工艺负责人,完成聚合反应釜换热系统的改造,解决低温聚合换热不畅的难题。
  • 主持低温取样环节的精细化管理,使原料单吨耗量减少20KG,每年节约成本1000万元。
  • 作为工艺负责人,更改后工段螺旋输送器的结构形式,解决研磨料堆积问题。
  • 完成反应釜产品型号切换,主要负责DCS控制程序框图编写与试运行验证,顺利投产。
  • 参与后工段筛分设备筛网改造,改造后出料粒度分布更均匀,成品品质得到提升。
  • 自行加工制作筛分设备筛网,投用后节省采购开支数十万元。
  • 生产管理:保障生产设备正常运转,编写微机DCS程序,检修仪表控制。
  • 技术管理:编写技术文件,改进优化工艺配方与工艺控制,编写并跟踪总结公司节能降耗方案。
  • 人员管理:组织操作工班前班后会议,执行生产纪律与生产质量奖惩,培训操作工与技术人员。
白小捷求职意向:生产主管
18866666666 · baijie@example.com

项目经历

产能提升专项2011.06-2015.12
  • 该海外项目由国内大型工程承包商承接,为西非某水泥集团建设两条日产六千吨级熟料生产线,2011年5月完成建设转入调试,同年11月进入保产阶段,承包生产合同期限为三年。
  • 调试及生产期间对接多家国际设备供应商,协调处理设备运行故障,保障调试节点按期达成;
  • 担任机械工程师,独立统筹全厂四条产线全部设备的润滑作业,并管理润滑班组,工作汇报对象为项目部机械副经理;
  • 编制周期性检修方案,跟踪机修与岗位人员的执行情况,配合机修主任推进设备保养与检修事务;
  • 组织当地员工的润滑操作培训,推动团队协作顺畅。
测试体系建设项目2013.12-2015.12
  • 以提升产出品质、加快生产节奏并压缩制造成本为目标,牵头组建技术攻关小组,从技术、工艺与流程三个维度推动改良,
  • 针对生产现场的实际问题展开研究,课题涵盖多类印刷工艺的整合优化、特种材料印刷适用性改良以及借助常规印刷手段复现特殊效果的技术等。
  • 该项目每年投入一百万元用于技术及新材料研发,陆续攻克不同印刷方式的适配匹配、轮转凹印速度提升、凹印模拟丝印效果等技术难点,成本下降约两成,效率提升约五成。
  • 在该项目中担任分组负责人,聚焦技术、材料与标准三方面的创新工作
  • 提出技术改良方案并调整生产工艺参数;
  • 与材料供应商开展技术层面的对接交流;
  • 起草与修订技术标准及检测规范,并巡查生产现场进行纠正;
  • 统筹技术文件的整理与编辑等后续工作。
效率提升项目2015.12-2016.11
  • 某机型在量产爬坡阶段出现约13%的不良率,经分层分析,前三大不良项分别为柔性电路板空焊(约6.5%)、软板偏移(约4%)与元件偏移(约1.2%),合计占比约11.5%。
  • 该机型在NPI早期未能及时识别问题,原因有两点
  • NPI初期软板由人工手动放置,尚未实现机台自动贴装
  • Hotbar区域处于ICT测试盲区
  • 对前三大不良项进行外观、切片与测试确认后,定位到以下原因
  • NTC元件位置上移约0.9mm,导致RT2元件因板材干涉受损(源于PCB进阶版本设计变更)
  • 两家供应商的FPC来料公差导致偏移与空焊
  • 治具设计缺陷,定位pin与FPC高度一致,压合机构下压时一端翘起脱离定位pin,引发空焊
  • 吸嘴磁性消退导致镍片位置发生偏移
  • 以上四点即为造成产品前三大不良的主要原因。
  • 针对上述根因采取以下改善措施
  • 提交工程变更申请,对电路板布线重新排布,结合处板材切除1mm,并提报物料验证单跟进确认
  • 重新修改治具,在FPC与PCB结合处设定限位pin,以减少板材来料公差造成的偏差
  • 定位治具pin高度与面积各增加3mm,并每5小时检查一次定位pin弹性
  • 针对吸嘴磁性消退造成的镍片偏移,检查频率由初期24小时一次改为12小时一次
  • 通过执行并确认以上改善对策,前三大不良率由约11.5%降至约1.5%。
  • 在该良率改善项目中担任负责人,统筹安排并推进项目进度,
  • 主要完成工作包括:确认与分析不良原因;
  • 布线调整后试产验证的执行与跟进;
  • 治工具修改进度的跟进,以及修改后对产品影响的确认。
问题闭环机制建设2011.10-2015.12
  • 独立完成聚醚多元醇新型催化剂的开发实验,并成功投产。
  • 进入公司计划发展处,负责搬迁事务,以及若干化工中间体项目的调研工作。
  • 作为技术负责人,完成年产十万吨发泡珠粒用树脂项目的调试开车。
  • 主持发泡珠粒后工段输送管线的改造,解决物料拥堵问题。
  • 作为工艺负责人,完成聚合反应釜换热系统的改造,解决低温聚合换热不畅的难题。
  • 主持低温取样环节的精细化管理,使原料单吨耗量减少20KG,每年节约成本1000万元。
  • 作为工艺负责人,更改后工段螺旋输送器的结构形式,解决研磨料堆积问题。
  • 完成反应釜产品型号切换,主要负责DCS控制程序框图编写与试运行验证,顺利投产。
  • 参与后工段筛分设备筛网改造,改造后出料粒度分布更均匀,成品品质得到提升。
  • 自行加工制作筛分设备筛网,投用后节省采购开支数十万元。
  • 生产管理:保障生产设备正常运转,编写微机DCS程序,检修仪表控制。
  • 技术管理:编写技术文件,改进优化工艺配方与工艺控制,编写并跟踪总结公司节能降耗方案。
  • 人员管理:组织操作工班前班后会议,执行生产纪律与生产质量奖惩,培训操作工与技术人员。

以上姓名、联系方式等均为示例信息。

对照上面的项目经历写法,筛选出最有代表性的几个案例,把个人贡献量化清楚,专业能力自然立得住。

✓写作要点

  • 用数字锚定项目结果,例如交付周期缩短天数、良率提升幅度、年度节省金额,让成效可被验证。
  • 点明你使用的工具、技术路线或管理方法,让招聘方看到这些能力可以直接迁移到生产主管岗位。
  • 单个项目的文字量控制在三到五句,先写结果再写做法,把次要信息果断删掉。
  • 用第一人称动词交代你独立承担或主导的部分,不要用“我们团队”掩盖个人角色。

✕常见误区

  • 项目堆砌过多,篇幅平均分配,招聘方反而找不到与岗位最相关的那一段。
  • 只列项目名称和周期,不交代你具体推动了哪一步,个人价值无从判断。
  • 成果部分只写“效果良好”一类模糊表述,缺少可核对的数字支撑。

★加分技巧

  • 投递前把简历上每个项目都过一遍,准备好被追问时能讲出背景、难点和你的决策依据。
  • 优先用比率、金额、工时这类可横向比较的指标来呈现成果,避免只写绝对数量。

看完范文,照着做一份自己的简历

生产主管的模板已备好,填好信息即可导出 PDF / Word,免费使用。
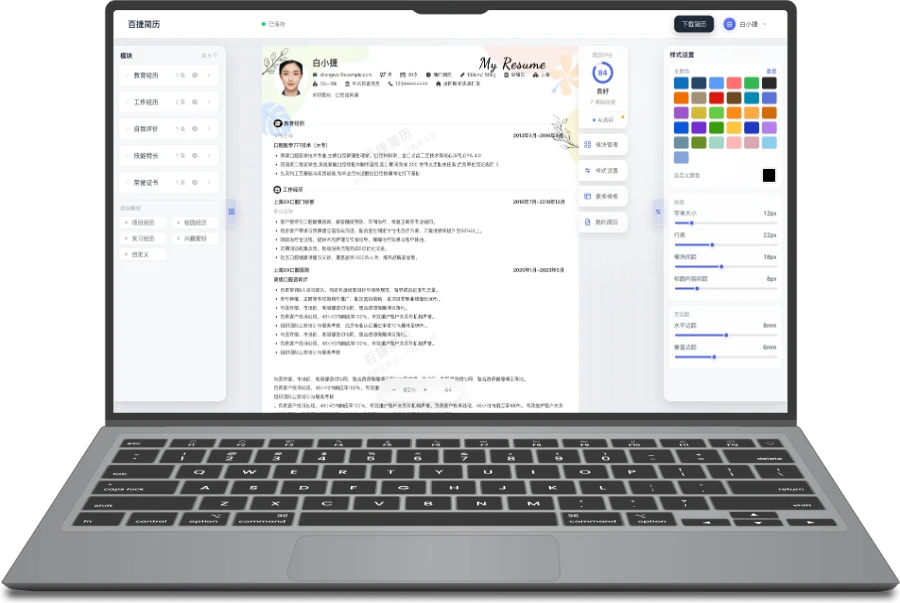
简历编辑器界面预览

立即创建您的专属简历

免费制作 · 海量模板 · 一键下载

开始制作