百捷简历

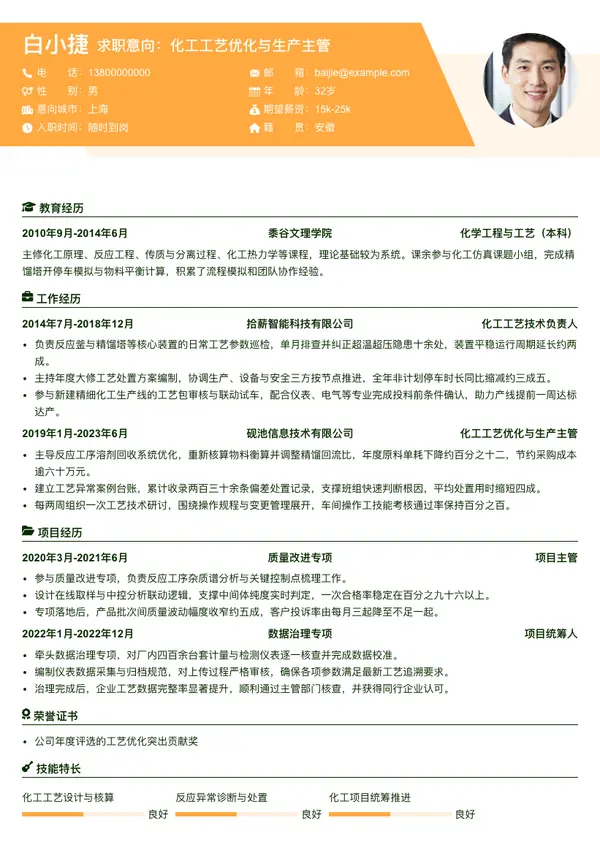
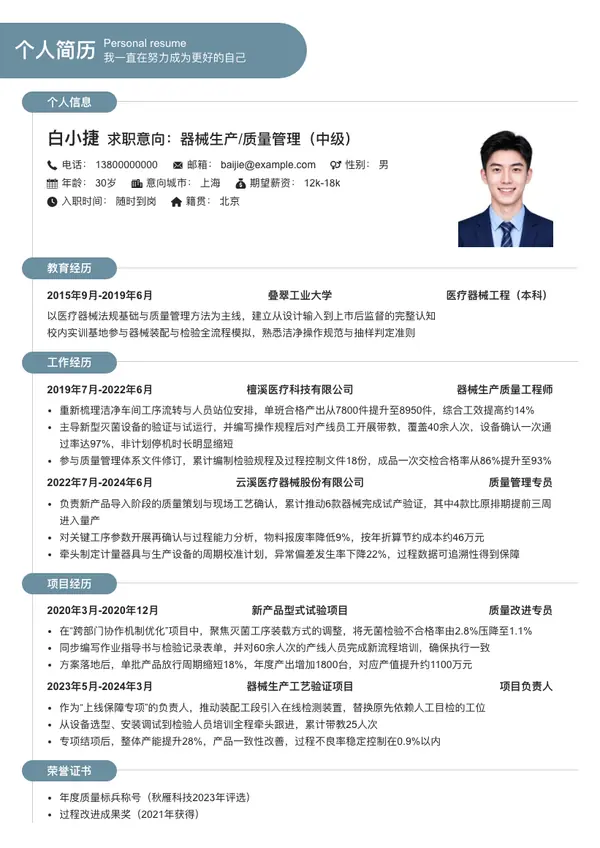
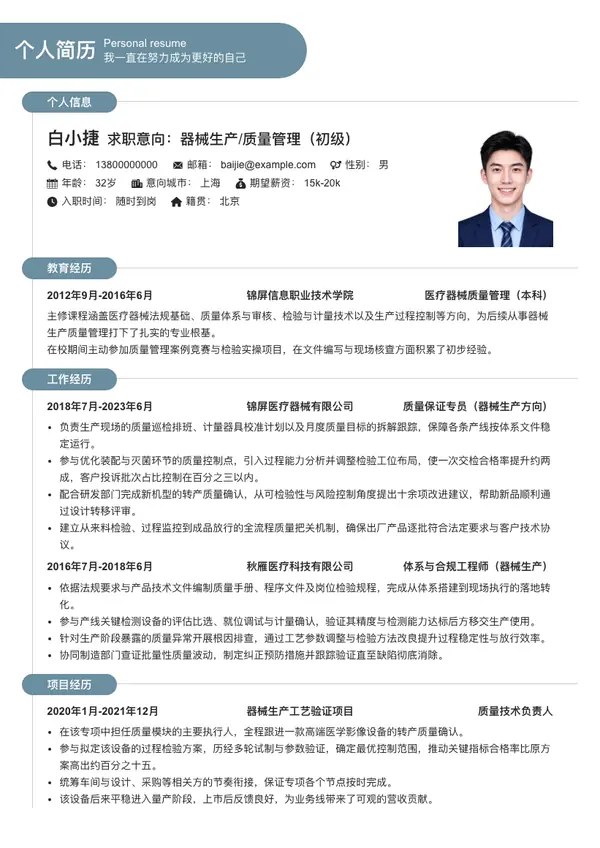
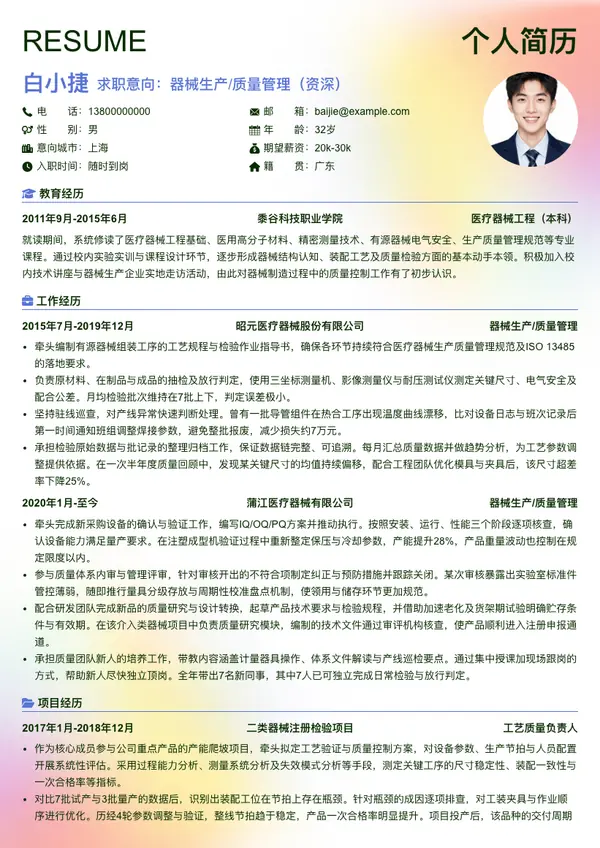
以下为根据本文案例生成的简历范文示例(姓名等均为示例信息)

白小捷
求职意向:生产主管/督导/组长
电话:18866666666
邮箱:baijie@example.com
意向城市:杭州

项目经历

2016年11月-至今
周期压缩专项
  • 某机型在量产爬坡阶段不良率一度达到约13%,按缺陷类型分层后,前三大项依次为柔性电路板焊接开路(约6.5%)、软板位置偏移(约4%)与贴片元件偏位(约1.2%),三项合计占整体不良的11.5%左右。
  • 导入初期未能及时锁定根因,主要卡在两点
  • 试产阶段软板仍靠人工摆件,尚未切换为设备自动贴装
  • 热压区域处于在线测试的检测盲区
  • 围绕前三大缺陷,通过外观确认、截面切片与电测交叉验证,锁定四项根因
  • 某热敏元件焊盘整体上移约0.9毫米,与相邻元件发生板材干涉,源头是电路板版本变更
  • 两家软板供应商来料尺寸公差偏大,直接诱发偏移与开路
  • 工装设计存在缺陷,定位销与软板高度齐平,热压头下压时一端翘起脱离定位
  • 吸嘴退磁导致镍片发生位移
  • 针对上述根因落地了四项改善
  • 提交工程变更单修正电路板布局,结合处板材切除1毫米,并走物料验证流程确认效果
  • 重做工装,在软板与电路板结合处加设限位销,抵消来料公差带来的偏移
  • 定位销高度与接触面积各增加3毫米,并将弹性检查频次固定为每5小时一次
  • 吸嘴退磁引发的镍片位移,检查周期由24小时收紧至12小时
  • 改善措施执行并验证后,前三大缺陷合计不良率从约11.5%降至约1.5%。
  • 在该良率改善项目中担任负责人,统筹任务分派并推动整体进度
  • 主导缺陷根因的确认与分析工作
  • 负责电路板布局变更后控制跑的确认与执行
  • 跟进工装治具修改进度,并验证修改后对产品的实际影响
2011年1月-至今
响应时效提升专项
  • 为让不同输出设备呈现一致的色彩效果,围绕数码打样机与胶印机搭建色彩管理体系,
  • 涵盖印刷机、数码机与显示器的特性化档案建立,以及网点补偿曲线的对应校准,
  • 目标是使实际印刷品与屏幕预览、打样输出三者趋于一致,从而支撑软打样与数码打样落地。
  • 项目投入三十余万元,软打样能力上线后,打样环节成本下降约八成。
  • 担任流程执行技术员,负责以下事项
  • 执行色彩管理流程操作,含特性化、网点补偿、色彩转换与匹配;
  • 跟踪印刷机色样,记录并比对实际输出偏差;
  • 汇总与整理技术数据,持续优化后形成各设备特性文件;
  • 对色彩管理技术文档进行后续更新与维护。
2010年6月-至今
工具链建设项目
  • 某日化包装瓶盖产品1乘48腔模具的项目统筹及外协工程管理。
  • 1:项目前期输出可制造性设计反馈,提出结构优化建议
  • 2:管控模具前期物料与设备采购的工程节点,编制可行性方案并报总监确认
  • 3:核实本公司及外协供应商的设备加工能力与量产可行性
  • 4:模具开工前组织各加工组别培训,与供应商明确产品制作要求及交付节点
  • 5:统计各工序达标率、完成率与进度汇总,不定期赴供应商现场核查
  • 6:跟进制作过程中的异常改善,编制规范文本用于预防再发
  • 7:按节点确认打样任务完成情况,针对项目人员反馈的问题限期整改
  • 8:项目后期完成全部模具软硬件向客户的交接
2017年8月-至今
上下游协同优化
  • 该分拣机器人方案具备以下特点
  • 支持全天候连续分拣作业;
  • 占地紧凑且分拣效率高,可替代约七成人工;
  • 识别精准、运行稳定,有助于压缩物流环节成本。
  • 适用对象为长不超60厘米、宽不超50厘米、重量5千克以下的小件包裹,将扫码、称重、分拣三项功能集于一体,
  • 可自动读取快递面单信息并按最优路径投递,单次扫码控制在1秒内,运行速度达3米每秒,每小时处理能力为18000件。
  • 负责现场进度管控与装配环节的技术指导。
白小捷求职意向:生产主管/督导/组长
18866666666 · baijie@example.com

项目经历

周期压缩专项2016.11-至今
  • 某机型在量产爬坡阶段不良率一度达到约13%,按缺陷类型分层后,前三大项依次为柔性电路板焊接开路(约6.5%)、软板位置偏移(约4%)与贴片元件偏位(约1.2%),三项合计占整体不良的11.5%左右。
  • 导入初期未能及时锁定根因,主要卡在两点
  • 试产阶段软板仍靠人工摆件,尚未切换为设备自动贴装
  • 热压区域处于在线测试的检测盲区
  • 围绕前三大缺陷,通过外观确认、截面切片与电测交叉验证,锁定四项根因
  • 某热敏元件焊盘整体上移约0.9毫米,与相邻元件发生板材干涉,源头是电路板版本变更
  • 两家软板供应商来料尺寸公差偏大,直接诱发偏移与开路
  • 工装设计存在缺陷,定位销与软板高度齐平,热压头下压时一端翘起脱离定位
  • 吸嘴退磁导致镍片发生位移
  • 针对上述根因落地了四项改善
  • 提交工程变更单修正电路板布局,结合处板材切除1毫米,并走物料验证流程确认效果
  • 重做工装,在软板与电路板结合处加设限位销,抵消来料公差带来的偏移
  • 定位销高度与接触面积各增加3毫米,并将弹性检查频次固定为每5小时一次
  • 吸嘴退磁引发的镍片位移,检查周期由24小时收紧至12小时
  • 改善措施执行并验证后,前三大缺陷合计不良率从约11.5%降至约1.5%。
  • 在该良率改善项目中担任负责人,统筹任务分派并推动整体进度
  • 主导缺陷根因的确认与分析工作
  • 负责电路板布局变更后控制跑的确认与执行
  • 跟进工装治具修改进度,并验证修改后对产品的实际影响
响应时效提升专项2011.01-至今
  • 为让不同输出设备呈现一致的色彩效果,围绕数码打样机与胶印机搭建色彩管理体系,
  • 涵盖印刷机、数码机与显示器的特性化档案建立,以及网点补偿曲线的对应校准,
  • 目标是使实际印刷品与屏幕预览、打样输出三者趋于一致,从而支撑软打样与数码打样落地。
  • 项目投入三十余万元,软打样能力上线后,打样环节成本下降约八成。
  • 担任流程执行技术员,负责以下事项
  • 执行色彩管理流程操作,含特性化、网点补偿、色彩转换与匹配;
  • 跟踪印刷机色样,记录并比对实际输出偏差;
  • 汇总与整理技术数据,持续优化后形成各设备特性文件;
  • 对色彩管理技术文档进行后续更新与维护。
工具链建设项目2010.06-至今
  • 某日化包装瓶盖产品1乘48腔模具的项目统筹及外协工程管理。
  • 1:项目前期输出可制造性设计反馈,提出结构优化建议
  • 2:管控模具前期物料与设备采购的工程节点,编制可行性方案并报总监确认
  • 3:核实本公司及外协供应商的设备加工能力与量产可行性
  • 4:模具开工前组织各加工组别培训,与供应商明确产品制作要求及交付节点
  • 5:统计各工序达标率、完成率与进度汇总,不定期赴供应商现场核查
  • 6:跟进制作过程中的异常改善,编制规范文本用于预防再发
  • 7:按节点确认打样任务完成情况,针对项目人员反馈的问题限期整改
  • 8:项目后期完成全部模具软硬件向客户的交接
上下游协同优化2017.08-至今
  • 该分拣机器人方案具备以下特点
  • 支持全天候连续分拣作业;
  • 占地紧凑且分拣效率高,可替代约七成人工;
  • 识别精准、运行稳定,有助于压缩物流环节成本。
  • 适用对象为长不超60厘米、宽不超50厘米、重量5千克以下的小件包裹,将扫码、称重、分拣三项功能集于一体,
  • 可自动读取快递面单信息并按最优路径投递,单次扫码控制在1秒内,运行速度达3米每秒,每小时处理能力为18000件。
  • 负责现场进度管控与装配环节的技术指导。

以上姓名、联系方式等均为示例信息。

按背景、角色、动作、结果四步把你的项目经验重写一遍,让角色与成果各自归位,简历的质感会明显提升。

✓写作要点

  • 按背景—角色—动作—结果四段式落笔,让招聘方一眼看清项目起点与你的落点。
  • 把用到的设备、工艺或管理工具点名写出来,与生产主管岗位的能力要求形成呼应。
  • 从经历中选两到四个最具代表性的项目展开,宁缺毋滥,避免堆砌。

✕常见误区

  • 通篇只有职责没有结果,招聘方无法判断项目到底做成没做成。
  • 罗列项目名称却不交代本人动作,读起来像项目清单而非个人履历。

★加分技巧

  • 把项目中遇到的棘手问题单独拎出来写,并交代你的判断依据与解决路径,这比罗列职责更能体现思考深度。
  • 每个项目先用一句话交代它要解决什么问题,再切入你的具体贡献,读者更容易跟上。

看完范文,照着做一份自己的简历

生产主管/督导/组长的模板已备好,填好信息即可导出 PDF / Word,免费使用。
简历编辑器界面预览

立即创建您的专属简历

免费制作 · 海量模板 · 一键下载

开始制作